Her boşluğa en az iki tahliye deliği açın: biri baskı tablasına yakın, duvara dik ve yaklaşık 3 ila 4 mm. Biri reçineyi dışarı verir, diğeri içeri hava alır; birlikte boşluğun vantuz gibi davranmasını önlerler.
Formlabs ve Prusa rakamları 7 Kasım 2026'da kendi sayfalarında kontrol edildi. Rehberin yayımlanmış bir sayı yerine pratik bir aralık verdiği yerlerde bu açıkça belirtiliyor.
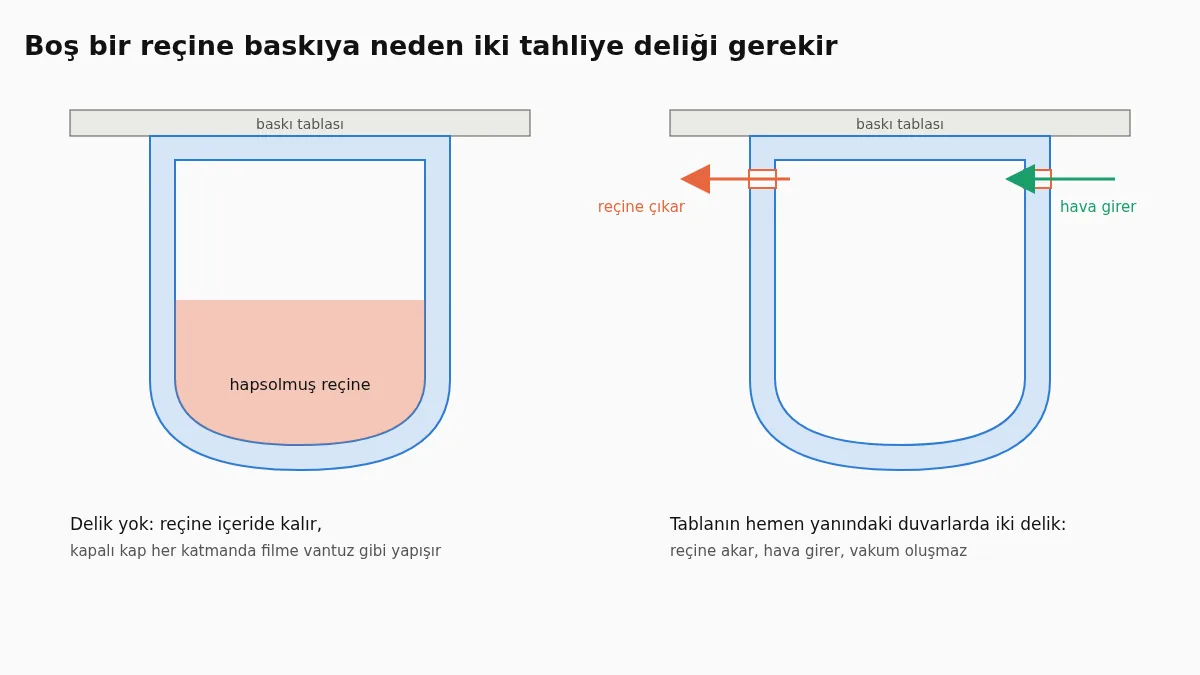
Boş bir reçine baskı, her boşluk için en az iki tahliye deliği ister: biri baskı tablasına olabildiğince yakın, diğeri içeri hava almak için; ikisi de duvara dik delinmiş ve reçinenin akabileceği kadar geniş, çoğu figürde pratikte 3 ila 4 mm. Delik yoksa sıvı reçine parçanın içinde kapalı kalır, kapalı boşluk da baskı sırasında vantuz gibi davranır. Çevrimiçi STL boşaltma aracımızla boşaltırsanız delikler her boşluğun en alçak noktalarına sizin yerinize açılır, modele tıklayarak yerlerini değiştirebilirsiniz.
Tahliye deliği olmazsa ne olur
Biri baskıdan sonra, biri baskı sırasında olmak üzere iki ayrı sorun.
Baskıdan sonra, boşluğu dolduran reçinenin gidecek yeri yoktur. Prusa'nın belgeleri bu konuda açıktır: tahliye deliği olmadan kürlenmemiş reçine bitmiş baskının içinde hapsolur. Parçanın karanlık ortasında kürlenmez, içini sıvı tutar ve herhangi bir çatlaktan ya da gözenekten uzun süre sızabilir.
Baskı sırasında ise boşluk, son katmanlar onu kapatana kadar reçine haznesine doğru açıktır. Her katman haznenin dibindeki filme karşı kürlenir ve sonra ondan ayrılır. Açık bir boşluğun çevresindeki duvar, o filme bastırılmış bir halkadır; halka kalktığında içindeki alan bir anlığına vakum olur. Formlabs bu bölgelere çanak der ve çanak oluşan her yere ek bir tahliye deliği ister. Bu kuvvet katman katman birikir ve parçayı desteklerinden koparabilir ya da duvarı eğebilir. Boşluğa hava alan bir delik vakumu ortadan kaldırır.
Kaç delik
Prusa da Formlabs da en az iki delik ister. İkincisinin nedeni bir sıvı kutusundakiyle aynıdır: tek açıklık varsa hava, sıvının çıkmaya çalıştığı delikten girmek zorunda kalır ve akış kesik kesik olur ya da durur. İki delikle biri çıkış, diğeri giriş olur.
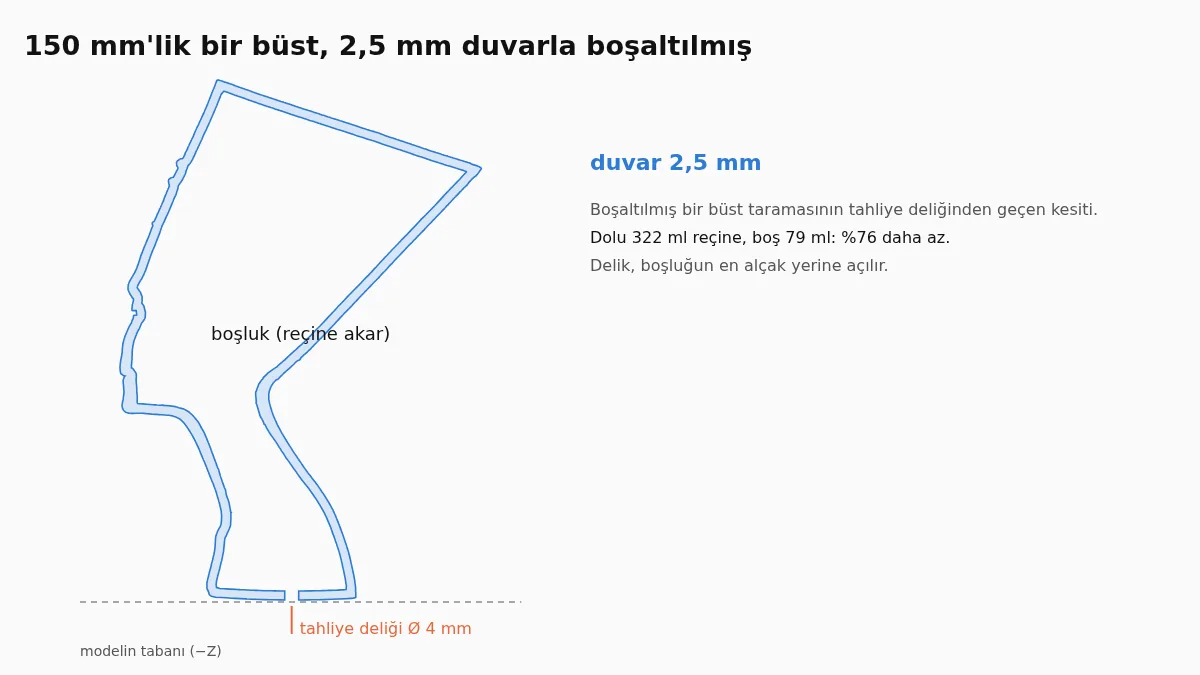
Delikleri parça başına değil boşluk başına sayın. Kafası gövdeye ince bir boyunla bağlanan bir figür iki ayrı boşluğa ayrılabilir, çünkü boyun kendi içi olamayacak kadar incedir. Her boşluğun kendi delik çifti olmalıdır. Kıvrık bir kuyruğun içi gibi birden fazla alçak noktası olan büyük ya da karmaşık boşluklarda, orada reçine birikmesin diye ikinci alçak noktaya üçüncü bir delik gerekebilir.
Nereye açılmalı
- Baskı tablasının yakınına. Formlabs bir deliğin baskı tablasına olabildiğince yakın olmasını ister. Boşluğun o ucu ilk basılır ve çanağı kapatır; oradaki bir delik, her katman filmden ayrıldığında çanağa hava girmesini sağlar.
- Boşluğun, süzeceğiniz yöne göre en alçak noktalarına. Reçine aşağı akar; duvarın ortasındaki bir delik altında kalan her şeyi içeride bırakır.
- Duvara dik. PrusaSlicer her deliği yüzeye dik deler; bu en kısa kanalı ve en temiz tıpayı verir.
- Kimsenin bakmadığı bir yüzeye: taban, arka, pelerinin altı. Tıpa deliği iyi gizler, ama düz ve görünen bir yüzde kusursuz değil.
- İnce ayrıntılardan uzağa. Yüzden, elden ya da yazıdan geçen bir delik, reçineyle basmanızın nedeni olan kısmı bozar.
Doğrudan baskı tablasına yapışan yüze açılan bir deliğin baskı sırasında işe yaramadığını unutmayın, çünkü tabla onu kapatır. Deliği hemen üstündeki yan duvara koyun.
Ne büyüklükte
Formlabs'in Form 4 tasarım kılavuzu, kapalı bir boşluktan reçinenin hâlâ çıkabildiği en küçük tahliye deliğini 0,75 mm olarak verir. Bu bir alt sınırdır, öneri değil. Bu kadar küçük bir delik yavaş süzülür, içinde kürlenen bir damla reçineyle kapanabilir ve içinden çalkalamak zordur.
Pratikte 3 ila 4 mm çoğu figür ve büstü makul bir sürede süzer ve düzgün bir tıpa alır. Büyük baskılar, koyu reçineler ve uzun, dar boşluklar 5 ila 8 mm'den fayda görür. Bunlar yayımlanmış sınırlar değil, yaygın kullanımdan gelen çalışma aralıklarıdır; reçinenize ve sabrınıza göre ayarlayın.
Çapı seçerken tıpayı da düşünün. Büyük bir delik hızlı süzülür ama yüzeyde daha belirgin bir iz bırakır; küçük bir delik zor fark edilir ama yıkama sıvısının içeri girmesini de zorlaştırır. Uzun ve dar bir boşlukta iki deliği birbirine yakın değil, boşluğun iki ucuna koymak, içeri giren hava ile dışarı çıkan reçinenin birbirinin yolunu kesmesini önler.
Delikleri tıpayla kapatmak
Tıpa, deliği dolduran kısa bir silindirdir. Onu modelle birlikte, aynı duvardan basmak ona parçayla aynı yüzey eğriliğini verir. Yerine kayabilmesi için biraz boşluk gerekir: boşaltma aracımız tıpaları delikten her yandan 0,15 mm küçük keser. Yıkama ve tam süzme sonrasında tıpayı aynı reçineden bir damlayla yerine itin, yeniden kürleyin ve birleşim yerini zımparalayıp düzleyin.
Uygulamada süzme ve çalkalama
Delikler ancak reçine gerçekten içlerinden çıkarsa işe yarar. Parçayı tabladan almadan önce birkaç dakika haznenin üstünde asılı bırakın; içerideki reçinenin çoğu geldiği yere geri akar. Sonra parçayı delikler aşağı bakacak şekilde çevirip yeniden damlamaya bırakın. Tek alçak noktası olan bir boşluk çabuk boşalır; birkaç cebi olan bir boşluğu birden fazla yöne çevirmek gerekir.
İçini de dışı kadar çalkalayın. Formlabs, yıkama sıvısının parçanın içinden akmasını sağlayanın da tahliye delikleri olduğunu belirtir; yıkamada delikleri yukarı bakarak duran bir parça dışı temiz, içi hâlâ ince bir reçine tabakasıyla dolu çıkar. Parçayı delikleri açıkken yıkama sıvısında sallamak ya da bir delikten sıvı fışkırtıp öbüründen berrak akana kadar devam etmek işi görür. Kürlemeden ve tıpalamadan önce boşluğun tamamen kurumasını bekleyin; tıpanın arkasında kalan sıvı orada kalır.
Son bir uyarı: tahliye deliklerini yalnızca baskı sonrası için düşünmeyin. Baskı sırasında vakumu kıran da onlardır; bu yüzden delikleri dilimlemeden önce, modelin içinde açın, sonradan matkapla değil.
Basmadan önce hızlı kontrol listesi
- Her boşluğun en az iki deliği var ve her boşluğun nerede olduğunu biliyorsunuz. Bunu en iyi kesit görünümü gösterir.
- Her çiftin bir deliği baskı tablasına yakın, tablaya değen yüzde değil yan duvarda.
- Delikler süzme için alçak noktalarda, ince ayrıntıda ya da görünen bir yüzde değil.
- Çap figürlerde 3 ila 4 mm, büyük parçalarda daha fazla; asla 0,75 mm sınırına yakın değil.
- Duvar yıkamaya dayanacak kadar kalın: ölçülmüş duvar ve reçine rakamları için reçine baskı için STL içini boşaltma rehberine bakın.
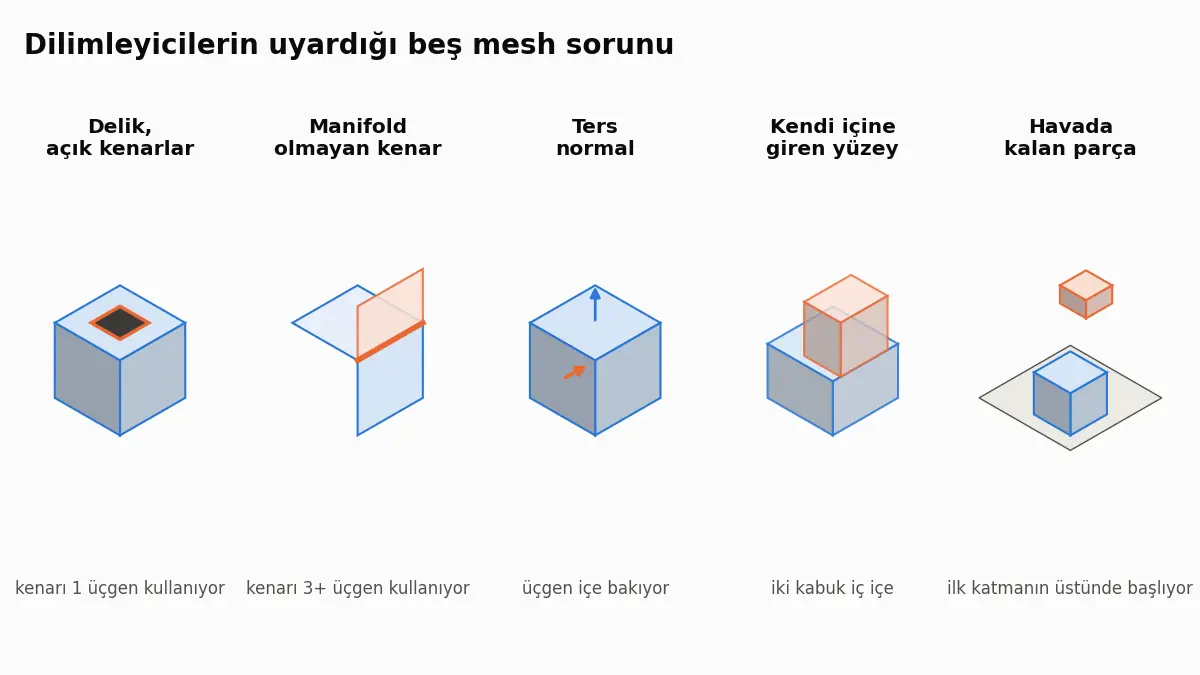
- Model boşaltmadan önce kapalı bir katıydı. Dilimleyiciniz hata verdiyse önce dilimleyici STL hatalarının ne anlama geldiğini okuyun.