Reçine baskı için STL içini boşaltma: duvar, tahliye deliği, tıpa
5 dakika okuma
2 ila 2,5 mm duvar bırakın, boşluğa en az iki tahliye deliği açın ve kürlemeden sonra tıpalayın. Büst gibi toplu modeller dörtte üç daha az reçine harcar; ince figürler daha az kazandırır, çünkü ince kısımlar dolu kalır.
Bu rehberdeki reçine rakamları 7 Kasım 2026'da kendi boşaltma aracımızla, 120 ila 150 mm'ye ölçeklenmiş yedi herkese açık test taramasında ölçüldü. Prusa, Formlabs ve Lychee önerileri kendi sayfalarında kontrol edildi; bağlantılar sonda.
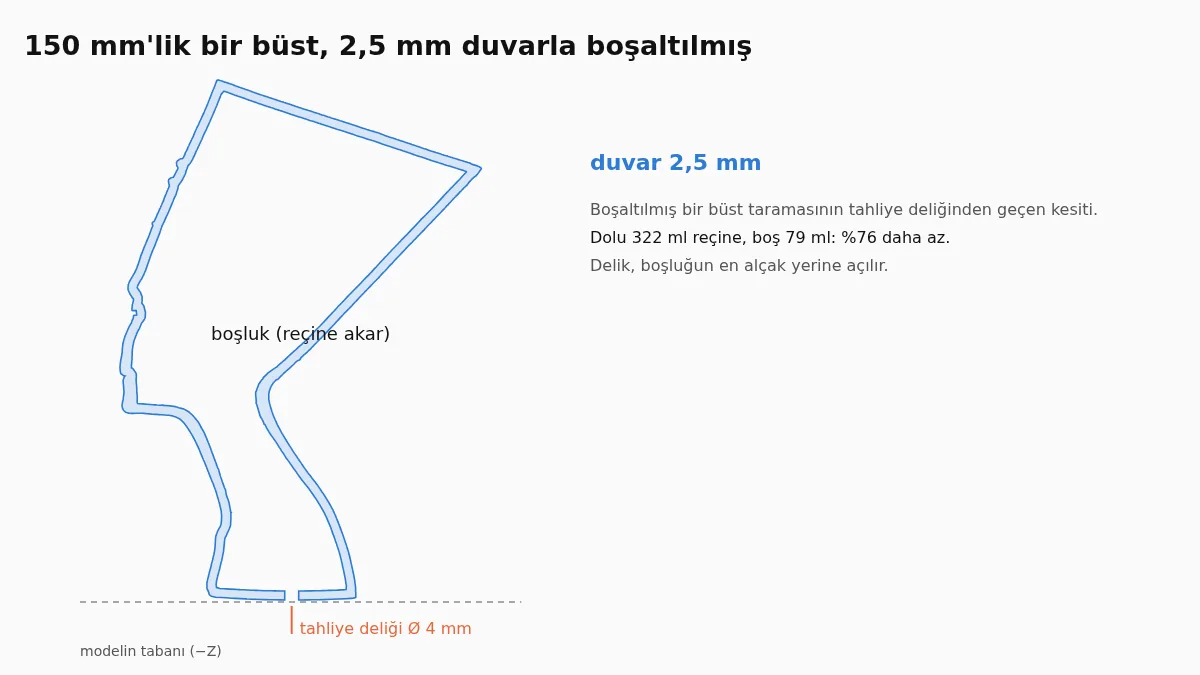
Reçine baskı için bir STL'nin içini boşaltmak demek, yaklaşık 2 ila 2,5 mm'lik bir dış duvar bırakıp içindeki her şeyi çıkarmak ve boşluğa en az iki tahliye deliği açmaktır: biri sıvı reçinenin akıp gitmesi, diğeri içeri hava girmesi için. Büst gibi toplu bir modelde bu, reçineyi dörtte üç azaltır. İşi boşaltma özelliği olan bir dilimleyicide yapabilir ya da tek adımda STL'yi tahliye delikleri ve tıpalarla çevrimiçi boşaltıp indirmeden önce duvarı kesit görünümünde kontrol edebilirsiniz.
Boşaltma ne kadar reçine kazandırır?
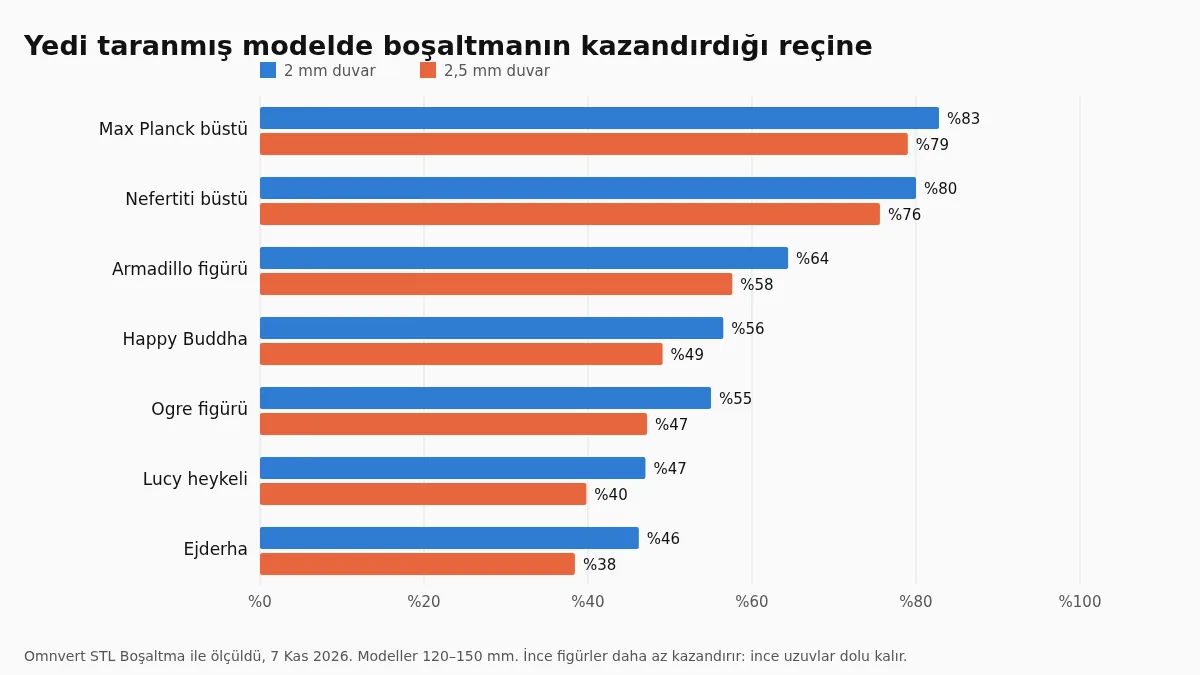
Toplu modellerde çoğu kişinin beklediğinden fazla, ince modellerde umduğundan az. Prusa'nın kendi örneğinde reçine dolu baskıda 237 ml'den boşaltılmış baskıda 81 ml'ye iner; Formlabs da 2 mm duvarlı tanıtım parçasında yüzde 77 tasarruf bildirir. Yedi tanınmış test taramasındaki ölçümlerimiz toplu şekillerde aynı aralığa düşüyor, ince şekillerde ise belirgin biçimde altında kalıyor:
Model (yükseklik)
Dolu
2 mm duvar
2,5 mm duvar
Max Planck büstü (120 mm)
284,5 ml
%83 tasarruf
%79 tasarruf
Nefertiti büstü (150 mm)
322,3 ml
%80 tasarruf
%76 tasarruf
Armadillo figürü (120 mm)
118,7 ml
%64 tasarruf
%58 tasarruf
Mutlu Buda (120 mm)
78,8 ml
%56 tasarruf
%49 tasarruf
Ogre figürü (100 mm)
42,5 ml
%55 tasarruf
%47 tasarruf
Lucy heykeli (150 mm)
67,6 ml
%47 tasarruf
%40 tasarruf
Ejderha (150 mm uzunluk)
63,4 ml
%46 tasarruf
%38 tasarruf
Büstler toplu olduğu için hacimlerinin neredeyse tamamı duvarın içinde kalır. Ejderha ve Lucy heykeli ise çoğunlukla boşaltılamayacak kadar ince kanat, uzuv ve kumaş kıvrımlarından oluşur.
Desen basit. Bir parçanın içi ancak iki duvardan kalınsa vardır. Büst tek, büyük ve yuvarlak bir hacimdir; neredeyse hepsi boşalır. Ejderha ise kanat, kuyruk ve pençedir; bunların çoğu 4 ya da 5 mm'den incedir ve dolu kalır. Bu bir hata değil doğru davranıştır; aynı duvar kalınlığının bu kadar farklı tasarruf vermesinin nedeni de budur.
Duvar kalınlığını seçmek
Prusa en düşük değeri 1 mm olarak verir. Lychee'nin önerileri aralığı iyi özetler: küçük dekoratif parçalar ve minyatürler için 1,5 ila 2 mm, çoğu baskı için varsayılanı olan 2,5 mm, sağlam olması ya da yük taşıması gereken parçalar için 3 ila 4 mm. Formlabs ödünleşimi açıkça söyler: ince duvar daha az malzeme harcar, ama ince bir kabuk büyük bir modeli kırılgan yapar.
Yaklaşık 15 cm'ye kadar figür ve büstler: 2 mm genellikle yeterlidir ve en çok tasarrufu sağlar.
Daha büyük ya da ağır parçalar ve elde tutulacak her şey: 2,5 ila 3 mm.
İşlevsel parçalar, bağlantı elemanları, vidalanan ya da geçmeli her şey: 3 mm ya da daha fazlası; ya da dolu basın.
Duvar kalınlaştıkça tasarruf yavaş azalır, bu yüzden güvenli seçim ucuzdur. Nefertiti büstünde 2 mm'den 2,5 mm'ye geçmek 14 ml reçine ekler, dolu hacmin yaklaşık yüzde 4'ü; Max Planck büstünde 11 ml ekler. Çatlayan bir baskı ise o reçinenin tamamını yeniden harcatır: bu büstlerde 50 ila 80 ml.
Tahliye delikleri: en az iki
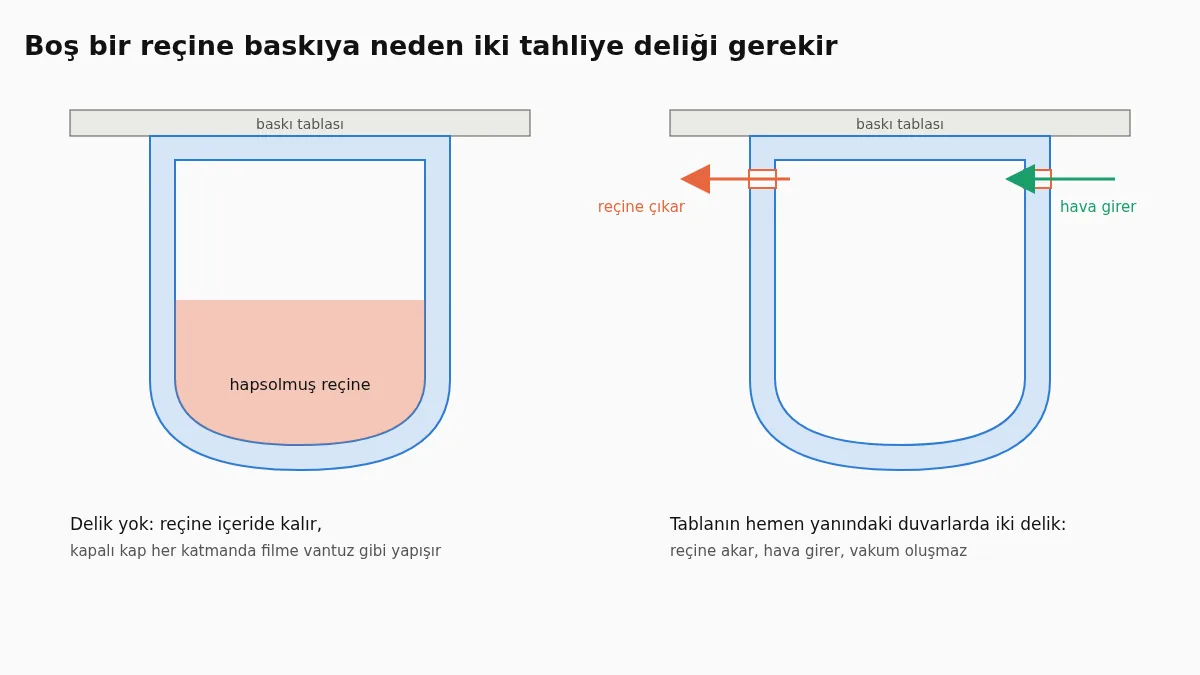
Deliksiz boş bir parça, içi sıvı reçine dolu kapalı bir torbadır. Prusa, tahliye deliği olmadan kürlenmemiş reçinenin bitmiş baskının içinde hapsolacağı uyarısını yapar; Prusa da Formlabs da en az iki delik ister. Formlabs bunlardan birinin baskı tablasına olabildiğince yakın olmasını, boşluğun çanak oluşturduğu her yerde de ek delik açılmasını önerir. İki delik önemlidir, çünkü biri reçineyi dışarı verirken diğeri içeri hava alır. Çap, yerleşim ve vantuz etkisi ayrı bir rehberde: boş reçine baskılarda tahliye delikleri.
Her ayrı boşluğun kendi delikleri olmalıdır. İnce boyunlu bir figürde biri kafada, biri gövdede iki ayrı boşluk oluşabilir ve aralarında dolu malzeme kalır. Gövdedeki delik kafaya hiçbir şey yapmaz.
Tıpalar, yıkama ve kürleme
Tahliye delikleri yüzeyde açıklık bırakır. Tabandaysa kimse görmez; değilse her biri için bir tıpa basın. Aynı duvardan kesilmiş ve her yandan yaklaşık 0,15 mm boşluk bırakılmış bir tıpa yerine kayar, bir damla reçine ve kısa bir ikinci kürlemeyle sabitlenir ve yüzeyi yeniden kapatır. Formlabs, deliklerin yıkama sıvısının da parçanın içinden geçmesini sağladığını belirtir; bu yüzden içini de dışı kadar çalkalayın ve kürlemeden önce tamamen süzülmesini bekleyin.
STL'yi çevrimiçi boşaltmak, adım adım
Modelin kapalı bir katı olduğundan emin olun. Delikli bir tarama ya da indirilen bir dosya STL Repair ile kapatılabilir; yapay zekâ üreticisinden gelen bir model ise yapay zekâ modelini basılabilir yap aracıyla yeniden kurulursa daha iyi sonuç verir.
Ölçüyü kontrol edin. Parça çok küçük geliyorsa büyük olasılıkla inç ya da metreyle yapılmıştır; önce STL'yi tam ölçüye getirin.
Boşaltma aracını açın, duvar kalınlığını ve delik çapını seçin, hangi tarafın taban olduğunu işaretleyin.
Kesit düzlemini sonucun içinde kaydırın. Her yanda eşit bir duvar bandı ve boşluğa açılan delikleri görmelisiniz.
Otomatik delikler görünen bir yere denk geldiyse modele tıklayarak taşıyın ya da yenisini ekleyin, sonra boşaltılmış modeli tıpalarıyla birlikte indirin.
Araç dolu ve boş hacmi, gerçekte kalan en ince duvarı ve yüzeyin dolu kalan payını raporlar. Modelin hiçbir yeri boşaltılacak kadar kalın değilse dosya yerine bir mesaj alırsınız ve ücret alınmaz. Basmadan önce sonucu dilimleyicinizde açıp işi bir kez daha hesaplayın; STL analiz aracı aynı dosyadan hacmi, ağırlığı ve baskı maliyetini verir.
Dilimleyicide mi, dosyada mı boşaltmalı
Reçine dilimleyicilerinin çoğu boşaltma yapabilir: PrusaSlicer, Lychee ve Chitubox'ta duvar kalınlığı ve tahliye deliği araçlarıyla birlikte bu özellik vardır. Dosyayı tek bir yazıcıda kendiniz basıyorsanız en hızlı yol budur. Bu durumda boşaltılmış model dilimleyici projesinin içinde yaşar; özgün STL'yi her yeniden yüklediğinizde boşaltmayı da yeniden yaparsınız.
Dosyanın kendisini boşaltmak ise model başka birine, bir baskı hizmetine ya da ikinci bir dilimleyiciye gidecekse, reçineyi harcamadan önce duvarı bir kesitte görmek istiyorsanız ya da dilimleyici büyük bir heykelde zorlanıyorsa daha iyidir. Sonuç, boşluğu, delikleri ve tıpaları hazır içinde olan sıradan bir STL'dir; hangi dilimleyici açarsa açsın aynı şekilde basar.
Hangi yolu seçerseniz seçin, aynı kontrolü yapın: kesitte her yanda eşit bir duvar, her boşlukta en az iki delik ve basmadan önce dilimleyicide uyarısız tek bir parça.
Sık yapılan hatalar
Delikleri yalnızca parçanın baskı tablasından uzak tepesine açmak: reçine çıkamayacağı yerde birikir.
İnce bir boyun içi iki boşluğa ayırmışken parça başına tek delik açmak.
Minyatür için seçilmiş bir duvarı 25 cm'lik bir heykele uygulamak; reçine kazandırır, sonra çatlar.
İçi süzülüp çalkalanmadan kürlemek; içerideki sıvı reçine günlerce sızmaya devam eder.
Sık sorulanlar
Boş bir reçine baskının duvarı ne kalınlıkta olmalı?
Küçük ve orta boy figürler için yaklaşık 2 mm, büyük ya da elde tutulacak parçalar için 2,5 ila 3 mm. Prusa en düşük değeri 1 mm verir, Lychee varsayılan olarak 2,5 mm kullanır. İnce duvar daha çok reçine kazandırır ama daha kolay çatlar.
Boşaltma ne kadar reçine kazandırır?
Toplu modellerde çok: ölçtüğümüz iki büstte yüzde 76 ila 83. İnce figürler daha az kazandırır, testlerimizde yüzde 38 ila 64, çünkü iki duvardan ince uzuvlar ve kanatlar dolu kalır.
Gerçekten iki tahliye deliği gerekiyor mu?
Evet. Biri reçineyi dışarı verirken diğeri içeri hava alır; delik olmazsa kürlenmemiş reçine içeride hapsolur. Prusa da Formlabs da en az iki delik ister, biri baskı tablasına yakın olmalıdır.
Modelimin bir kısmı neden dolu kaldı?
Yalnızca iki duvardan kalın bölgelerin içi vardır. Kollar, parmaklar, kanatlar ve ince kaideler bundan incedir, bu yüzden dolu basılır. Bu beklenen bir sonuçtur ve boşaltma raporu bunun yüzeyin ne kadarına denk geldiğini gösterir.
Delikli ya da hatalı bir modeli boşaltabilir miyim?
Önce kapalı bir katı olması gerekir. Küçük delikler otomatik kapatılır; yapay zekâ üreticisinden gelen iç içe parçalı bir model ise boşaltmadan önce tek katı olarak yeniden kurulmalıdır.
Boş reçine baskının neden boşluk başına iki tahliye deliği istediği, deliklerin yeri, çapı ve tıpayla kapatılması; Formlabs'in yayımladığı en küçük çap ile.
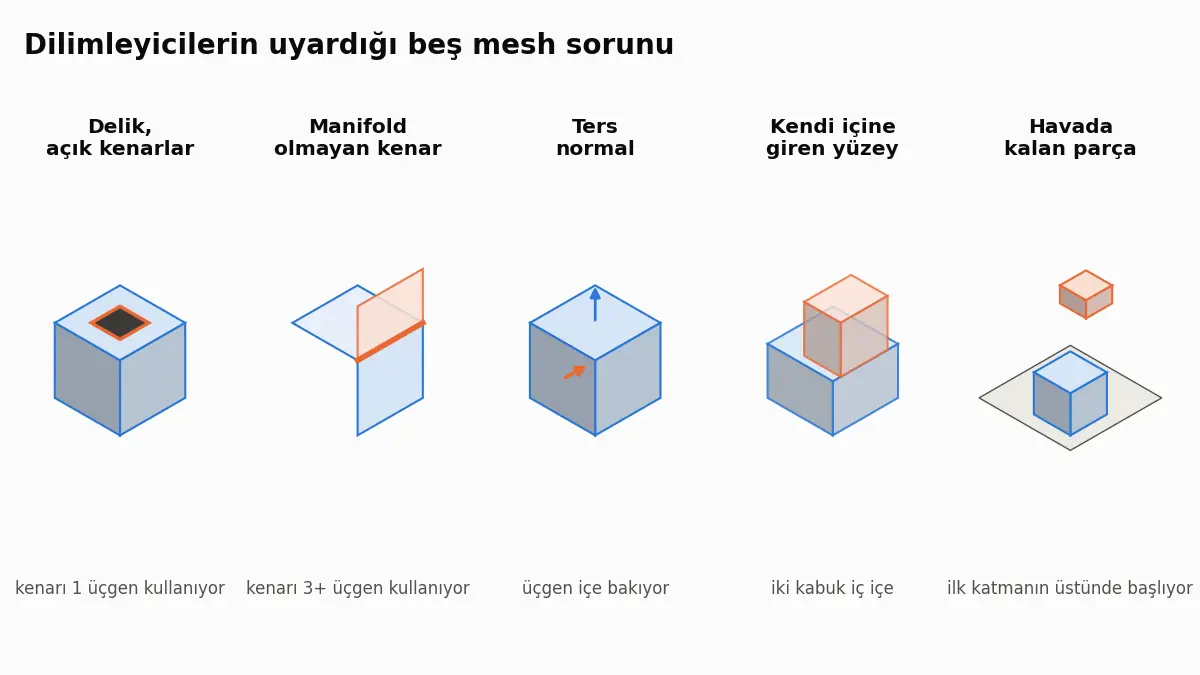
PrusaSlicer, Bambu Studio ve Cura'nın açık kenar, manifold olmayan kenar, ters yüzey ve havada parça uyarıları ne demek ve arkalarındaki STL nasıl onarılır.
Bir STL'nin hacmini grama ve maliyete çevirin: veri sayfalarından filament yoğunlukları, duvar ve doluluğun etkisi ve tahmine ne kadar güvenilebileceği.