3D baskı ve STL5 dakika okuma
STL dosya boyutunu küçültme: hangi yöntem ne kadar kazandırır
STL dosyası neden büyür, üçgen sayısı boyuttan nasıl hesaplanır ve binary, yeniden dışa aktarma, seyreltme ile 3MF arasında hangisi ne kadar kazandırır.
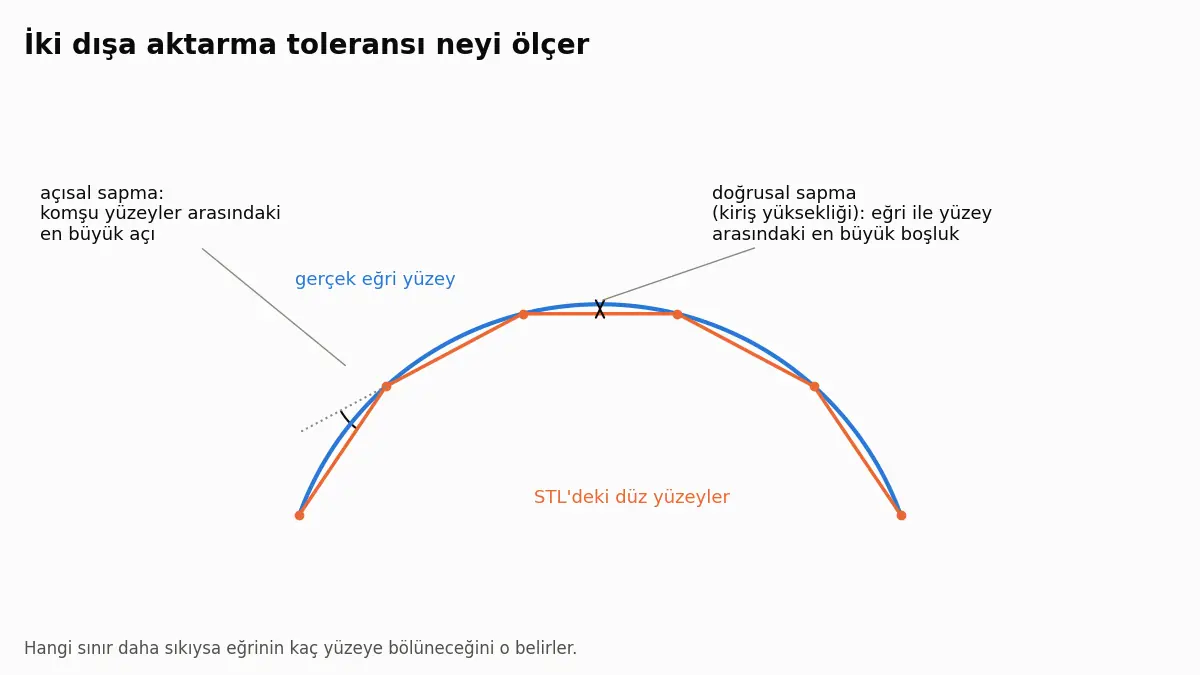
Bir STEP dosyasının STL olarak ne kadar pürüzsüz çıkacağını iki tolerans belirler: yüzey ile gerçek eğri arasındaki en büyük boşluk ve komşu yüzeyler arasındaki en büyük açı. FDM için 0,05 mm ve yaklaşık 11° yeterli; daha ince ayarlar çoğunlukla dosyayı büyütür.
1 Ekim 2026'da kontrol edildi. Tanımlar Open CASCADE, FreeCAD, Autodesk Fusion ve SOLIDWORKS belgelerinden; dosya boyutları ise bir örnek parçayı kendimiz dönüştürerek ölçüldü.
STEP dosyası gerçek eğri yüzeyleri saklar; STL ise yalnızca düz üçgenleri. Birini diğerine çevirmek, üçgenlerin eğriyi ne kadar yakından izleyeceğine karar vermek demektir ve bunu iki sayı belirler: doğrusal sapma (bir yüzeyin gerçek yüzeyden milimetre cinsinden en fazla ne kadar uzak durabileceği) ve açısal sapma (komşu yüzeylerin derece cinsinden en fazla ne kadar keskin birleşebileceği). FDM baskı için 0,05 mm ve yaklaşık 11°, delikleri ve pahları baskı ölçeğinde yuvarlak tutar ve dosyayı gereksiz büyütmez. Ön ayarlı ve özel toleranslı STEP'ten STL'ye dönüştürücü tam olarak bu iki sayıyı kullanır; etkisini indirmeden önce görürsünüz.
Open CASCADE'in mesh oluşturma rehberi ikisini şöyle tanımlıyor: doğrusal sapma bir eğri ile onun üçgenlenmiş hali arasındaki mesafeyi, açısal sapma ise ardışık parçalar arasındaki açıyı sınırlar. Her CAD programında aynı ikili farklı adlarla bulunur. FreeCAD'de şekilden mesh oluştururken, Autodesk Fusion'da 3D Print iyileştirme ayarlarında, SOLIDWORKS'te STL dışa aktarma seçeneklerinde, Omnvert dönüştürücüsünün kullandığı geometri çekirdeği Open CASCADE'de ise iki mesh parametresi olarak karşınıza çıkar:
| Yazılım | Önce mesafe, sonra açı |
|---|---|
| FreeCAD | Surface deviation, Angular deviation |
| Fusion | Surface Deviation, Normal Deviation |
| SOLIDWORKS | Deviation, Angle |
| OCCT, Omnvert | Linear deflection, Angular deflection |
Kaynaklar: FreeCAD wiki'deki Mesh from shape sayfası, Autodesk'in 3D Print iyileştirme ayarları ve SOLIDWORKS yardımındaki STL dışa aktarma seçenekleri.
Hangi toleransın belirleyici olacağı yarıçapa bağlıdır. Tam bir daire için geometriden hesapladığımız, 5 mm'lik bir delik, 20 mm'lik bir çıkıntı ve 100 mm'lik bir silindirde her ön ayarın istediği parça sayıları (çaplar mm; Taslak 0,1 mm ve 28,6°, Standart 0,05 mm ve 11,5°, İnce 0,01 mm ve 5,7°):
| Ön ayar | Ø 5 | Ø 20 | Ø 100 |
|---|---|---|---|
| Taslak | 13 | 23 | 50 |
| Standart | 32 | 32 | 71 |
| İnce | 64 | 71 | 158 |
Küçük deliklerde açı belirleyicidir: 11,5° ile 5 mm'lik bir delik 32 parçaya bölünür, oysa 0,05 mm'lik mesafe için 16 parça bile yeterdi. Büyük silindirlerde ise mesafe belirleyicidir, çünkü büyük bir yarıçapta sabit bir açı geniş bir boşluk bırakır. Yalnızca birini ayarlamak bu yüzden ya köşeli küçük delikler ya da gereksiz büyük dosyalar üretir. OCCT rehberi de açısal sapmanın genel bir varsayılanla kullanılabileceğini, doğrusal sapmanın ise mutlak bir anlamı olduğu için modele göre seçilmesi gerektiğini yazıyor.
18 silindirik ve 9 küresel yüzeyi olan 120 × 80 × 57 mm'lik bir örnek bloğu her ön ayarla dönüştürdük. Hacim her seferinde aynı kaldı; üçgen sayısı ve dosya boyutu ise değişti.
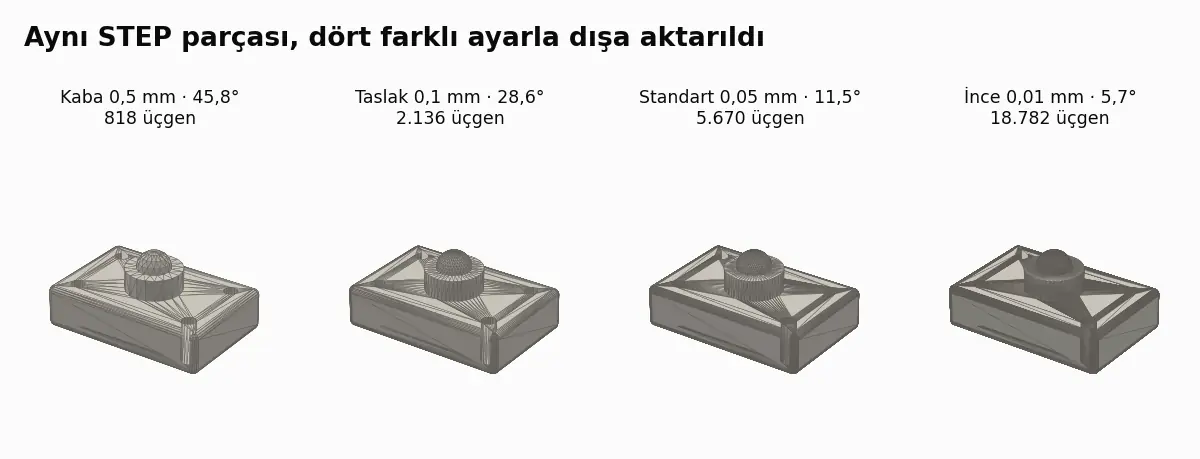
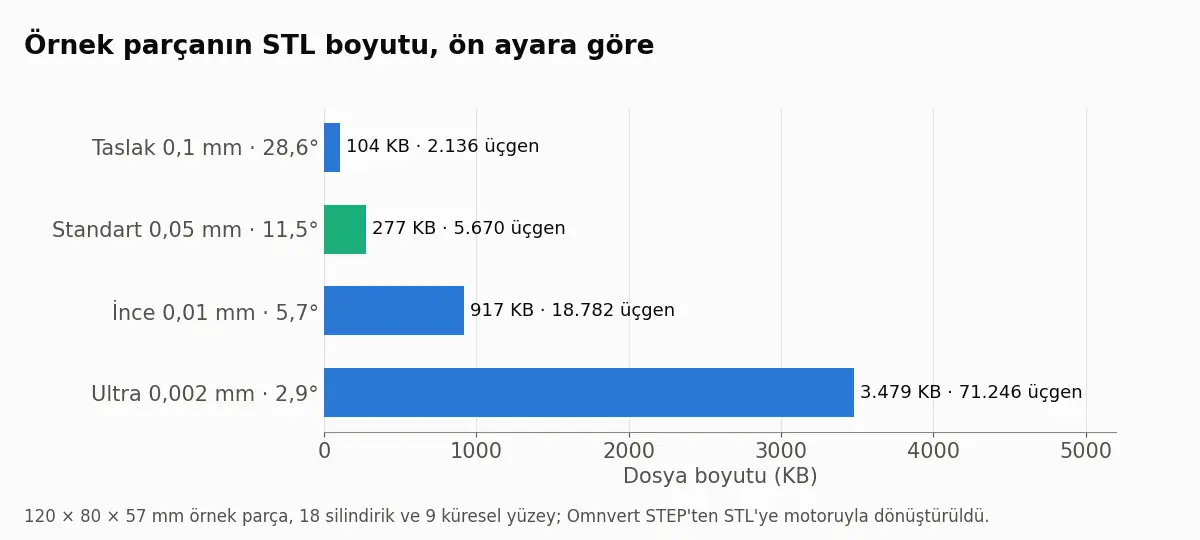
0,2 mm katmanla basan 0,4 mm'lik bir nozul 0,01 mm'lik farkı gösteremez; FDM'de İnce ve Ultra çoğunlukla dilimleme süresine ve disk alanına mal olur. 0,05 mm katman ve küçük pikselli reçine yazıcılarda ise İnce ayar boyutunu hak etmeye başlar. Boyut farkı paylaşırken de önemlidir: bu parça Standart ayarda 277 KB, Ultra ayarda 3,4 MB; onlarca parçalı bir montajda fark onlarca megabayta çıkar ve dosya bir platformun yükleme sınırına takılabilir. O durum için STL yükleme sınırları yazısına bakın. Aynı dengeyi mesh tarafından poligon sayısı ve baskı kalitesi rehberi anlatıyor.
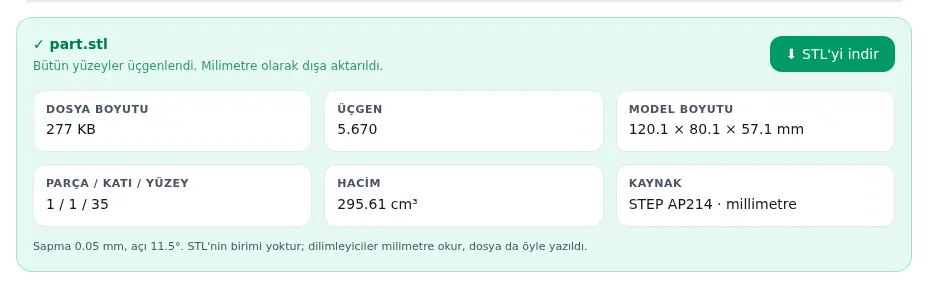
Kendi parçanızı denemek için STEP dosyanızı buradan STL'ye çevirin; Standart ile başlayın, dilimleyicide bir eğri köşeli görünürse bir üst ayara geçin.
STEP dosyası birimini kaydeder, STL kaydetmez. Dilimleyiciler milimetre varsayar. Bir CAD programı STL'yi inç olarak dışa aktarırsa parça 25,4 kat küçük gelir. Omnvert dönüştürücüsü birimi STEP dosyasından okur ve her zaman milimetre yazar; sonuç satırında kaynak birim görünür, kontrol edebilirsiniz. STL'yi doğrudan CAD programınızdan alıyorsanız dışa aktarma birimini milimetreye ayarlayın. Yanlış birimi nasıl yakalayacağınızı STL'de ölçek rehberi gösteriyor.
Tek STL olarak dışa aktarılan bir montaj, aynı dosyada birkaç kabuğa dönüşür. Parçaların değdiği ya da iç içe geçtiği yerlerde kabuklar kesişir ve dilimleyiciler bunu farklı ele alır: Cura üst üste binen hacimleri varsayılan olarak birleştirir, diğerleri uyarı verir. Baskı için parça başına bir STL daha temizdir, çünkü her parça kendi yönünü ve ayarlarını alabilir. Bir montajı parçaları ayrı kalacak şekilde tek dosyada paylaşmak için 3MF daha iyi bir kaptır; ayrıntılar STL, 3MF ve OBJ karşılaştırmasında.
Daha ince bir tolerans, CAD modelinde hiç olmayan ayrıntıyı getiremez ve bozuk bir modeli onaramaz; onarımdan sonra bile üçgenlenemeyen yüzeyler olursa dönüştürücü kaç tane olduğunu söyler. Her ön ayarın bir üçgen sayısı tavanı da vardır; çok büyük bir montajda Ultra, kimsenin dilimleyemeyeceği bir dosya üretmek yerine hata vererek durabilir. Sonunda yine de çok ağır bir STL elde ederseniz STL küçültme aracı onu hedef bir boyuta indirir; yeniden dışa aktarmanın ne zaman küçültmekten iyi olduğunu da STL dosya boyutunu küçültme yazısı anlatıyor.
0,4 mm nozullu FDM baskı için 0,05 mm doğrusal sapma ve yaklaşık 11° açısal sapma delikleri ve pahları yuvarlak tutar. Reçine yazıcılar ya da çok küçük parçalar için 0,01 mm ve yaklaşık 6° daha büyük dosyaya değer.
Doğrusal sapma ya da yüzey sapmasıyla aynı şeydir: gerçek eğri yüzey ile onun yerini alan düz yüzey arasındaki, yüzeyin ortasında ölçülen en büyük mesafe.
Küçük bir yarıçapta küçük bir sapmaya az sayıda parçayla ulaşılır; işi açı sınırının yapması gerekir. Küçük delikler çokgen gibi görünüyorsa sapmayı değil açıyı düşürün.
STL'de birim yoktur ve dilimleyiciler milimetre okur. İnç ile yazılmış bir dosya 25,4 kat küçük gelir. Omnvert dönüştürücüsü her zaman milimetre yazar ve kaynak STEP dosyasının birimini gösterir.
Baskı için genellikle parça başına bir STL daha iyidir, çünkü her parça ayrı yönlendirilip dilimlenebilir. Bütün montajı tek dosyada paylaşmak için 3MF, parçaları içinde ayrı tutar.
STL dosyası neden büyür, üçgen sayısı boyuttan nasıl hesaplanır ve binary, yeniden dışa aktarma, seyreltme ile 3MF arasında hangisi ne kadar kazandırır.
Üç formatın içinde gerçekte ne var, aynı mesh üçünde kaç bayt tutuyor, birim bilgisi neden önemli ve hangi durumda hangisi sessizce bozuluyor.
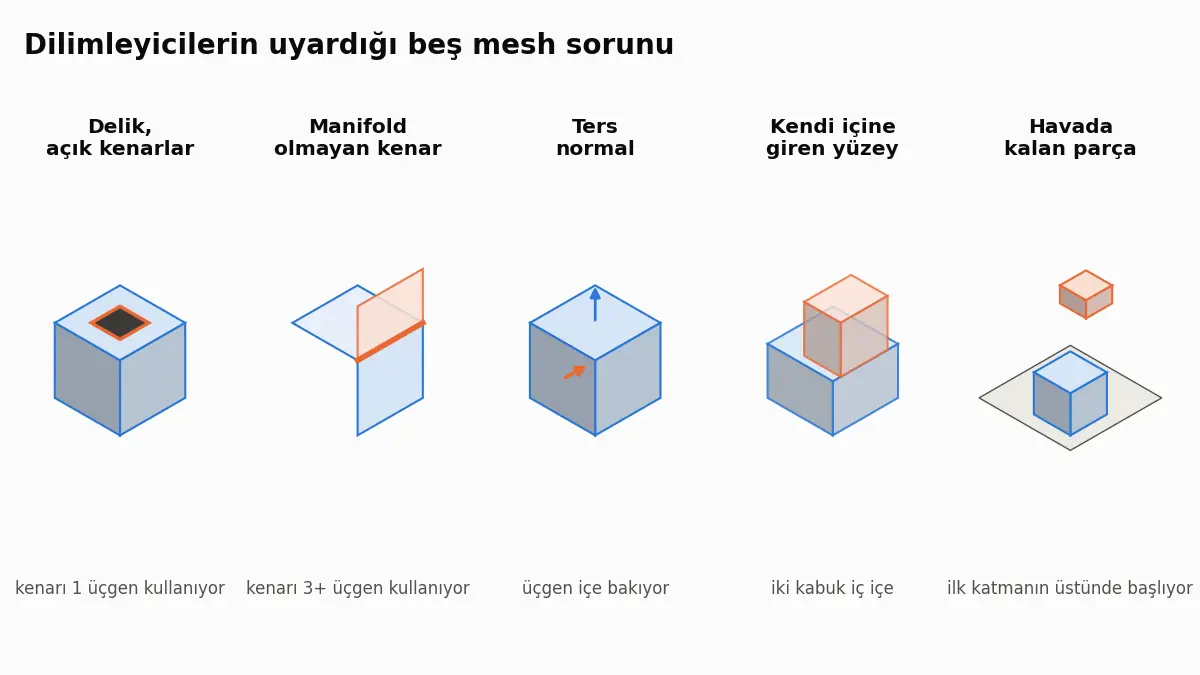
PrusaSlicer, Bambu Studio ve Cura'nın açık kenar, manifold olmayan kenar, ters yüzey ve havada parça uyarıları ne demek ve arkalarındaki STL nasıl onarılır.